Согнуть лист металла по прямой линии — задача, которую в любой мастерской решают за считаные минуты. Но как быть, если в алюминиевом листе нужно получить сразу несколько плавных изогнутых сгибов, да ещё и без специализированных станков вроде листогибов и трубогибов? Автор проекта по имени Джон показал, как справиться с этой задачей почти голыми руками — с помощью бытового инструмента и изрядного запаса терпения. Секрет — в ряде мелких отверстий, высверленных вдоль каждой линии сгиба: перфорация ослабляет металл ровно настолько, чтобы он согнулся именно там, где нужно, и не лопнул.
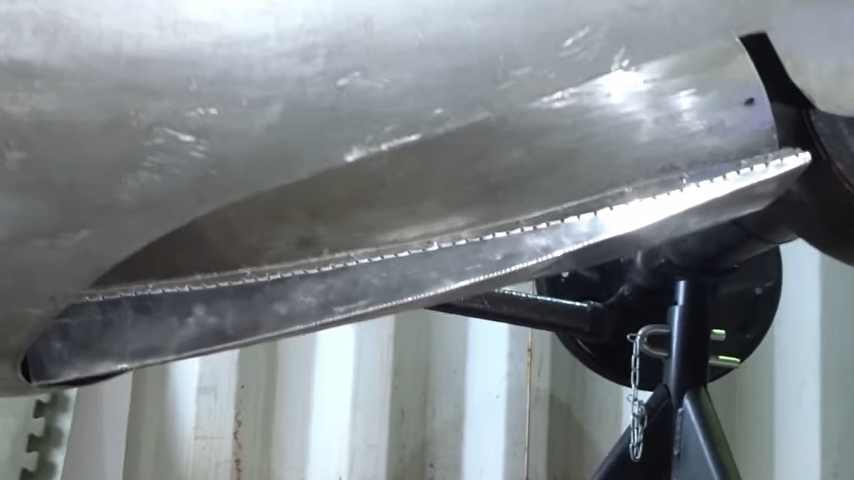
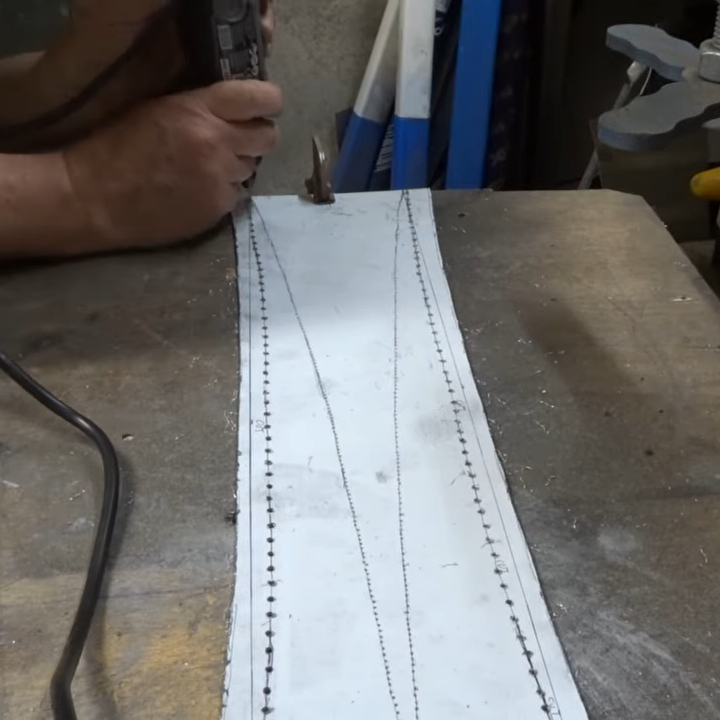 Сложные формы достижимы при тщательном планировании, ручном инструменте и терпении
Изначально Джону нужна была изогнутая алюминиевая накладка для кузова автомобиля класса belly tank lakester — так в Америке называют болиды для заездов на максимальную скорость по высохшим соляным озёрам, кузов которых собирают из списанных топливных баков военных самолётов или морской авиации. Форма такого бака подчинена аэродинамике, а не прямым линиям, поэтому у детали, которую предстояло изготовить, не нашлось буквально ни одного прямого участка — все линии сгиба были кривыми. Вопрос был в том, как выполнить такую гибку, имея под рукой только ручной инструмент.
Решение нашлось опытным путём: если высверлить вдоль линии будущего сгиба ряд небольших отверстий, а затем аккуратно согнуть металл, перфорация действует как линия надреза и позволяет получить чистый изгиб именно по кривой траектории. Само по себе ослабление металла отверстиями — приём не новый: похожим образом линии биговки размягчают картон, а перфорированные фальцы используют на кровельных и вентиляционных панелях. Разница в том, что здесь тот же принцип впервые последовательно применили к сложной пространственной кривой на алюминиевом листе, а не к одной прямой линии.
Был опробован и альтернативный способ — неглубокая канавка, прорезанная вдоль линии сгиба, по сути аналог заводской биговки. Идея выглядела логичной, но результат разочаровал: алюминий действительно охотно сгибался по ослабленной линии, однако в процессе гибки в металле нередко появлялась трещина. Ряд отдельных отверстий повёл себя иначе: перемычки металла между соседними отверстиями изгибаются плавно, без концентрации напряжения в одной точке — а значит, без растрескивания.
У готовой детали, конечно, остаётся ряд мелких сквозных отверстий вдоль каждого сгиба, но деталь устанавливается на нижней части кузова, и, по словам автора, разглядеть перфорацию можно только вблизи. Дополнительная полировка после гибки почти полностью скрывает следы обработки.
Способов согнуть лист металла существует немало, и профессиональное оборудование справляется с этой задачей эффектнее и быстрее. Но этот случай — лишний повод убедиться: достойного результата вполне можно добиться и без него. Ручная дрель, аккуратная разметка и терпение способны заменить недешёвый листогиб там, где нужна одна штучная деталь, а не серийное производство.
Весь процесс изготовления детали показан на видео ниже — можно сразу перейти к отметке 7:55, чтобы увидеть готовый результат.